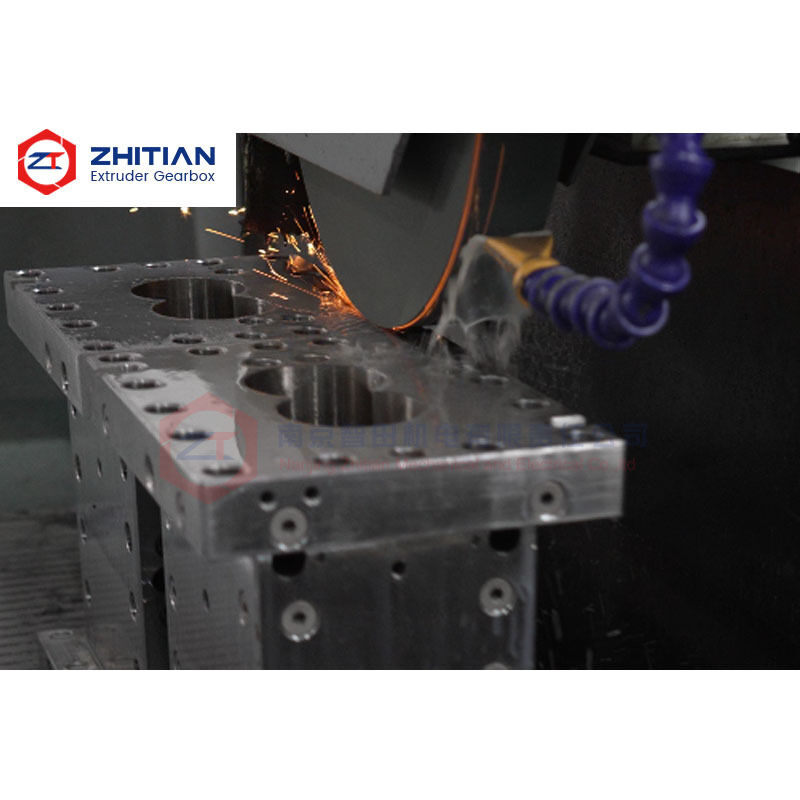
Этот двухшнековый цилиндр с футеровкой из сплава разработан для компаундирования, где стандартный материал цилиндра может не обеспечивать требуемого баланса износостойкости, коррозионной стойкости и срока службы.
Вместо использования одного и того же материала для всех применений, рабочая поверхность может быть выполнена с футеровкой из сплава, выбранного в соответствии с фактическим полимером, наполнителем, добавкой и условиями эксплуатации.
Этот подход особенно полезен, когда различные экструзионные процессы создают очень разные механизмы износа.
Он помогает решить такие проблемы, как:
- Быстрый износ внутренней поверхности, вызванный абразивными наполнителями
- Коррозия от агрессивных добавок или составов
- Комбинированный износ и коррозия
- Локализованный износ в определенных секциях цилиндра
- Частая замена зон цилиндра с высоким износом
- Чрезмерная стоимость материалов из-за избыточного специфицирования каждой секции цилиндра
Ключевые характеристики
| Наименование |
Доступная конфигурация |
| Тип продукта |
Двухшнековый экструдер с цилиндром, футерованным сплавом |
| Основная особенность |
Выбор футеровки из сплава в зависимости от применения |
| Основные области применения |
Компаундирование полимеров и требовательные экструзионные процессы |
| Фокус защиты |
Износ, коррозия или комбинированный износ-коррозия |
| Типы цилиндров |
Закрытые, загрузочные, вентиляционные, боковые загрузочные и кастомизированные секции |
| Варианты футеровки |
Никелевые, износостойкие или кастомизированные системы сплавов |
| Основа производства |
Чертеж, образец или измеренные размеры |
| Контроль температуры |
Кастомизированные каналы нагрева и охлаждения |
| Инспекция |
Внутренняя поверхность, межосевое расстояние, интерфейсы и состояние футеровки |
| Основная цель |
Соответствие защиты внутренней поверхности цилиндра фактическим условиям процесса |
Почему один материал цилиндра не подходит для каждого процесса
Двухшнековая экструзия охватывает широкий спектр материалов и условий эксплуатации.
Цилиндр, используемый для неармированного полимера, может испытывать относительно умеренный износ, в то время как другой цилиндр, перерабатывающий высокие уровни стекловолокна, карбоната кальция, талька или других наполнителей, может подвергаться сильному абразивному воздействию.
Коррозионные добавки, реактивные составы и определенные химические среды вызывают другой тип повреждений.
В результате лучший материал цилиндра зависит от доминирующего механизма отказа.
Сначала следует определить основные условия:
- Абразивный износ
- Химическая коррозия
- Комбинированный абразивный износ и коррозия
- Высокое локальное давление
- Непрерывная рабочая нагрузка
- Повышенная температура переработки
- Сильный износ, сконцентрированный в одной зоне процесса
Затем следует выбрать футеровку для решения фактической проблемы, а не просто выбирать самый твердый доступный материал.
Выберите футеровку в соответствии с процессом
Для экструдера, футерованного сплавом в зависимости от применения, выбор материала начинается с рецептуры.
Компаунды с минеральными наполнителями
Карбонат кальция, тальк, слюда и другие минеральные наполнители могут постепенно изнашивать внутреннюю поверхность цилиндра.
В этих применениях основная цель обычно заключается в поддержании геометрии внутренней поверхности и зазора между шнеком и цилиндром при непрерывном абразивном контакте.
Поэтому может быть целесообразно использовать износостойкую систему сплавов.
Инженерные пластики с волокнистым армированием
Стекловолокно и аналогичные армирующие материалы могут вызывать сильный износ, особенно в зонах загрузки, смешивания и создания давления.
Эти зоны могут требовать более сильной защиты от износа, чем стандартные транспортировочные секции.
Коррозионные или реактивные составы
Некоторые добавки и условия процесса вызывают питтинг или химическое воздействие на поверхность цилиндра.
В этих применениях коррозионная стойкость должна рассматриваться вместе с механическим износом.
Системы никелевых сплавов могут быть оценены там, где коррозионная стойкость является основным требованием.
Комбинированный износ и коррозия
Некоторые применения подвергают цилиндр как абразивным частицам, так и коррозионной химии.
В этом случае выбор только материала с высокой твердостью может не решить проблему полностью.
Следует рассмотреть сбалансированную систему сплавов в соответствии с фактическим материалом и рабочей температурой.
Используйте более высокопроизводительные материалы там, где они необходимы
Сегментированный двухшнековый экструдер не испытывает одинакового уровня износа в каждой секции цилиндра.
Более суровые условия могут возникать в зонах:
- Основные зоны загрузки
- Секции введения наполнителя
- Зоны боковой загрузки
- Зоны интенсивного смешивания
- Зоны высокого давления
- Переходы вентиляции
- Зоны создания давления в нижней части
По этой причине может не потребоваться использовать один и тот же премиальный материал футеровки для всего комплекта цилиндров.
Более высокопроизводительная защита сплавом может быть сконцентрирована в секциях, которые испытывают наибольший износ или коррозию.
Менее требовательные позиции могут использовать более экономичное материальное решение.
Это создает более практический баланс между сроком службы и стоимостью замены.
Поддерживайте рабочий зазор между шнеком и цилиндром
Цель футеровки из сплава не только в сопротивлении поверхностным повреждениям.
Она также помогает поддерживать рабочую геометрию внутренней поверхности цилиндра.
По мере износа внутренней поверхности зазор между элементами шнека и цилиндром увеличивается.
Чрезмерный зазор может привести к:
- Увеличению обратного потока материала
- Снижению эффективности транспортировки
- Снижению способности создавать давление
- Изменениям в поведении смешивания
- Нестабильности процесса
- Увеличению износа системы шнек-цилиндр
Поэтому при замене как состояние цилиндра, так и состояние элементов шнека должны быть оценены.
Установка нового высокопроизводительного цилиндра вокруг сильно изношенных элементов шнека может не полностью восстановить первоначальный рабочий зазор.
Индивидуальная замена для существующих экструдеров
Двухшнековый цилиндр с футеровкой из сплава может быть изготовлен в соответствии с:
- Оригинальными техническими чертежами
- Существующими образцами цилиндров
- Измеренными размерами
- Информацией об интерфейсе машины
- Требованиями к процессу
Настраиваемые функции включают:
- Геометрия внутренней поверхности
- Межосевое расстояние
- Длина цилиндра
- Материал футеровки из сплава
- Толщина или структура футеровки
- Соединительные поверхности
- Позиционирующие элементы
- Расположение болтовых отверстий
- Порты загрузки
- Порты вентиляции
- Интерфейсы боковых питателей
- Отверстия для нагрева
- Каналы охлаждения
- Расположение датчиков
Для изношенных образцов размеры оригинального дизайна должны быть отделены от размеров, измененных в результате износа при эксплуатации.
Производство и инспекция
Критическая инспекция может включать:
- Размеры внутренней поверхности
- Межосевое расстояние
- Геометрия внутренней поверхности
- Параллельность
- Длина цилиндра
- Точность соединительных поверхностей
- Позиционирующие размеры
- Расположение портов
- Герметичность каналов охлаждения
- Состояние поверхности футеровки
- Проверка материала
Записи об инспекции также могут храниться для повторных заказов на замену.
Это особенно полезно для клиентов, эксплуатирующих несколько экструзионных линий с одинаковыми или схожими конфигурациями цилиндров.
Информация, необходимая для выбора футеровки
Для технической оценки, пожалуйста, предоставьте:
- Информация об экструдере
- Чертеж или образец цилиндра
- Перерабатываемый полимер
- Тип наполнителя или армирующего материала
- Процент наполнителя
- Добавки или коррозионные компоненты
- Температура переработки
- Скорость вращения шнека
- Приблизительная производительность
- Материал существующего цилиндра
- Текущий срок службы цилиндра
- Фотографии износа или коррозии
- Место наиболее сильного повреждения
- Требуемое количество
Наиболее полезной информацией часто является фактическое состояние отказа текущего цилиндра.
Характер износа, положение коррозии и срок службы могут помочь определить, правильно ли подобран существующий материал для данного применения.
Часто задаваемые вопросы
Является ли самый твердый сплав всегда лучшей футеровкой цилиндра?
Нет. Выбор материала должен учитывать абразивность, коррозию, ударную вязкость, температуру и фактические условия процесса. Максимальная твердость сама по себе не определяет пригодность.
Нуждаются ли все секции цилиндра в одинаковой футеровке из сплава?
Не обязательно. Различные секции могут испытывать разные уровни износа и коррозии. Более высокопроизводительные материалы могут быть сконцентрированы в критических зонах.
Можно ли модернизировать материал футеровки при замене существующего цилиндра?
Да. Если оригинальный цилиндр изнашивается слишком быстро, материал рабочей поверхности может быть пересмотрен при сохранении требуемых размеров для замены.
Следует ли также проверять элементы шнека?
Да. Износ шнека и цилиндра вместе определяют фактический рабочий зазор. Оценка обоих компонентов дает лучшую основу для принятия решений о замене.
Запросить обзор цилиндра для конкретного применения
Отправьте нам чертеж вашего цилиндра, технологический материал и текущее состояние износа или коррозии.
Мы можем помочь оценить:
- Что вызывает текущий отказ цилиндра
- Следует ли отдавать приоритет износостойкости, коррозионной стойкости или обоим
- Какие секции цилиндра требуют улучшенной защиты
- Следует ли также проверять существующие элементы шнека
- Какие размеры должны быть подтверждены перед производством
Отправьте чертеж вашего цилиндра и информацию о процессе для оценки материала

 Ваше сообщение должно содержать от 20 до 3000 символов!